گریس بیرینگ؛ چرا «بیشتر» همیشه به معنی «بهتر» نیست؟
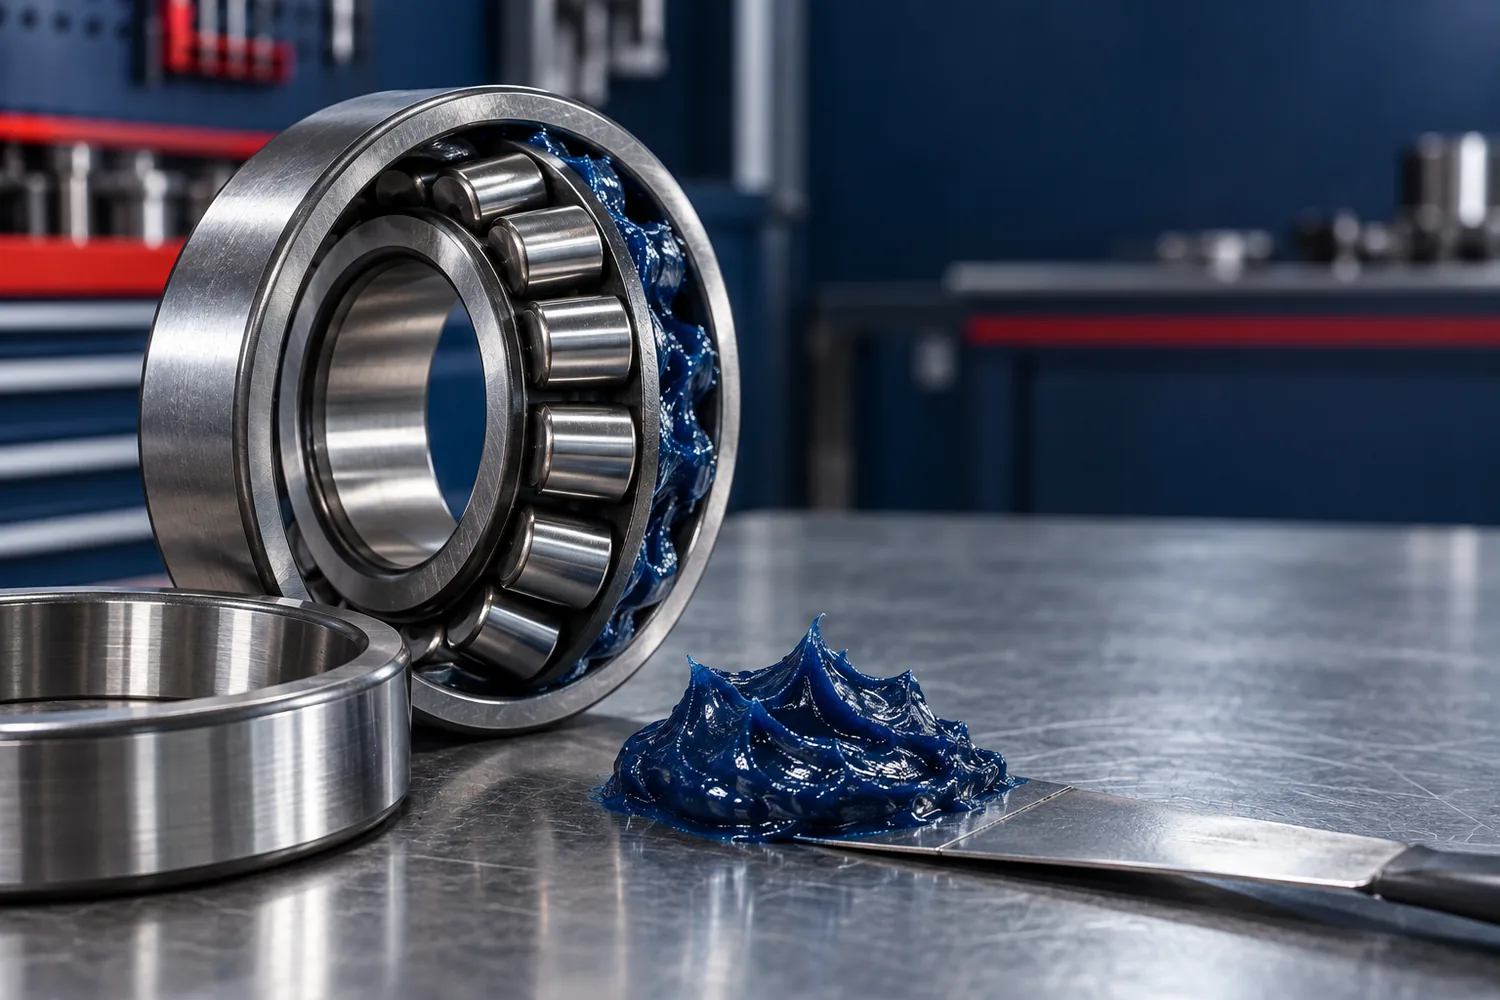
مهندسی روانکاری بیرینگ و نقش مقدار صحیح گریس در عمر بلبرینگ و رولبرینگ
در نگاه اول ممکن است تصور شود هرچه مقدار گریس داخل یک بلبرینگ بیشتر باشد، حفاظت آن نیز بیشتر خواهد بود.
این تصور از نظر مهندسی روانکاری صحیح نیست.
گریس باید به مقدار، مشخصات و روش صحیح مورد استفاده قرار گیرد.
بیرینگ برای کارکرد صحیح به یک سیستم روانکاری کنترلشده نیاز دارد؛ نه به بیشترین مقدار ممکن از گریس.
در بسیاری از بیرینگهای آببندیشده، سازنده در زمان تولید مقدار مشخصی از گریس را در فضای داخلی بیرینگ قرار میدهد. این مقدار بر اساس عواملی مانند هندسه داخلی بیرینگ، فضای آزاد، سرعت دوران، دمای کاری، نوع گریس، نوع آببندی و شرایط کاربرد تعیین میشود.
بنابراین وقتی یک تعمیرکار با باز کردن کاسهنمد یک بیرینگ میبیند که قسمت زیادی از فضای آن خالی است، این موضوع بهتنهایی به معنی کمبود گریس نیست.
چرا فضای خالی داخل بیرینگ عمداً باقی میماند؟
یکی از مفاهیم مهم در روانکاری بیرینگ، Free Space یا فضای آزاد داخلی است.
بیرینگ در هنگام دوران باید بتواند گریس را در داخل خود توزیع کند.
در لحظه شروع حرکت، گریس توسط اجزای غلتشی و قفسه جابهجا میشود. اگر کل فضای داخلی با گریس پر شده باشد، اجزای غلتشی مجبور میشوند حجم زیادی از گریس را بهطور مداوم جابهجا کنند.
این پدیده که به آن Grease Churning یا همزدن/پراکندگی مکانیکی گریس گفته میشود، میتواند باعث افزایش اصطکاک و تولید حرارت شود.
بنابراین:
فضای خالی داخل بیرینگ، در بسیاری از طراحیها بخشی از طراحی صحیح سیستم روانکاری است؛ نه نشانه کمبود گریس.
مثال مهم: بلبرینگ 62032RS در پولی هرزگرد پژو 405
یکی از مواردی که در بازار با آن مواجه هستیم، بلبرینگهای 6203-2RS مورد استفاده در مجموعههایی مانند پولیهای هرزگرد است.
در برخی موارد، تعمیرکار برای بررسی وضعیت روانکاری، درپوشRS را از یک طرف یا هر دو طرف خارج میکند.
وقتی مقدار گریس کارخانهای را مشاهده میکند، ممکن است از نظر ظاهری احساس کند:
«گریس خیلی کم است!»
و بر همین اساس، به جای مقدار مهندسیشده کارخانهای، چند گرم گریس را با انگشت داخل هر طرف بیرینگ فشار دهد.
در اینجا یک اشتباه رایج اتفاق میافتد:
مقدار ظاهری گریس ≠ مقدار صحیح مهندسیشده گریس
برای نمونه، اگر مقدار شارژ گریس تعیینشده برای یک کاربرد مشخص در محدوده حدود 0.67 تا 0.97 گرم باشد، تزریق حدود 2 تا 3 گرم در هر طرف میتواند چندین برابر مقدار موردنیاز باشد.
در چنین شرایطی، تعمیرکار تصور میکند بیرینگ را بهتر روانکاری کرده است؛ در حالی شرایط حرارتی بیرینگ را نامطلوب می کند.
مقدار دقیق باید بر اساس دیتاشیت سازنده بیرینگ و کاربرد مشخص تعیین شود، نه بر اساس میزان فضایی که از نظر بصری داخل بیرینگ خالی به نظر میرسد.
مکانیزم خرابی در Over-Greasing چیست؟
وقتی مقدار گریس بیش از حد باشد، اجزای دوار بیرینگ مجبور میشوند گریس اضافی را جابهجا کنند.
این فرآیند باعث افزایش:
مقاومت ویسکوزی → اصطکاک → تولید حرارت → دمای کاری
میشود.
در سرعتهای بالاتر، این مسئله اهمیت بیشتری پیدا میکند.
در نتیجه ممکن است:
دمای بیرینگ افزایش یابد.
گریس دچار تخریب سریعتر شود.
ساختار Thickener تحت تأثیر قرار گیرد.
روغن پایه از ساختار گریس جدا یا مصرف شود.
گریس اکسید شود.
روانکاری مؤثر کاهش پیدا کند.
در نهایت سطوح غلتان تحت شرایط نامناسب روانکاری قرار گیرند.
به همین دلیل SKF توصیه میکند بیرینگهایی که تازه گریسکاری شدهاند، بهخصوص در کاربردهای سرعت بالا، در صورت امکان فرآیند Running-in داشته باشند تا گریس اضافی توزیع شود و دمای کارکرد تثبیت شود.
چرا «گریس بیشتر» ممکن است نتیجه معکوس بدهد؟
در یک سیستم روانکاری، هدف این نیست که تمام فضای داخلی بیرینگ با گریس پر شود.
هدف این است که:
مقدار مناسبی از روغن موجود در گریس بتواند در محل تماس، فیلم روانکار مناسبی ایجاد کند.
گریس در واقع یک ساختار نیمهجامد است که عمدتاً از روغن پایه Thickener+ Additive Package تشکیل شده است.
در حین کار، بخش روغنی گریس آزاد شده و وظیفه اصلی روانکاری را انجام میدهد.
بنابراین عملکرد گریس فقط به «حجم» آن وابسته نیست.
نوع روغن پایه، ویسکوزیته روغن پایه، نوع غلیظکننده، گرید NLGI، افزودنیها، پایداری مکانیکی، پایداری اکسیداسیونی و محدوده دمایی همگی در انتخاب گریس مؤثر هستند.
گریس خوب دقیقاً چه کاری انجام میدهد؟
یک روانکار مناسب باید در شرایط کاری موردنظر بتواند:
پیام ما به تعمیرکاران و مصرفکنندگان:
اگر یک بیرینگ 2RS یا 2Z از کارخانه با گریس مخصوص و مقدار کنترلشده عرضه شده است، از باز کردن کاسهنمد و اضافه کردن گریس بدون دلیل فنی خودداری کنید.
اگر بیرینگ نیاز به سرویس یا روانکاری مجدد دارد، ابتدا باید مشخص شود:
آیا این بیرینگ اصولاً قابل Relubrication است؟
و اگر پاسخ مثبت است:
چه گریسی؟ چه مقدار؟ با چه فاصله زمانی؟ و تحت چه شرایط کاری؟
این موارد باید بر اساس دستورالعمل سازنده و شرایط واقعی کاربرد تعیین شوند.
فلسفه ما در ارائه گریس
ما معتقدیم کیفیت بیرینگ تنها به کیفیت فولاد، عملیات حرارتی، دقت ساخت، تلرانسها و کنترل نهایی محدود نمیشود.
روانکاری نیز بخشی از عملکرد بیرینگ است.
به همین دلیل، با اضافه کردن گریس تخصصی به سبد محصولات، تلاش کردهایم یک مشکل واقعی در بازار را هدف قرار دهیم:
کاهش استفاده از گریسهای نامشخص، فلهای و نامتناسب و حرکت به سمت روانکاری مهندسیشده.
هدف نهایی ما این است که بیرینگ در زمان نصب و بهرهبرداری، تا حد امکان در شرایطی قرار گیرد که برای آن طراحی شده است.
جمعبندی مهندسی
کم بودن ظاهری گریس الزاماً به معنی کمبود گریس نیست.
زیاد بودن گریس نیز الزاماً به معنی روانکاری بهتر نیست.
در بیرینگ، مقدار گریس باید بهصورت مهندسیشده انتخاب شود؛ زیرا کمگریسی میتواند موجب کمبود فیلم روانکار و سایش شود و پرگریسی میتواند با ایجاد Churning، اصطکاک و دمای کاری را افزایش دهد. SKF نیز بر اهمیت مقدار مناسب گریس و تأثیر گریس اضافی بر افزایش اصطکاک و دما تأکید دارد.
بنابراین:
گریس بیشتر، عمر بیشتر نیست؛
گریس صحیح، به مقدار صحیح، در شرایط صحیح، یعنی روانکاری مهندسیشده.
ما بیرینگ را برای چرخش میسازیم؛ روانکاری صحیح، شرایط مناسب برای ادامه این چرخش را فراهم میکند.
اصطکاک را کنترل کند.
سایش را کاهش دهد.
از تماس نامطلوب سطوح جلوگیری کند.
حرارت ایجادشده در ناحیه تماس را کنترل کند.
در برابر اکسیداسیون مقاومت مناسبی داشته باشد.
در برابر نیروهای مکانیکی پایدار بماند.
در محدوده دمای کاری کاربرد عملکرد خود را حفظ کند.
در برابر آب و آلودگی، متناسب با کاربرد، مقاومت داشته باشد.
با آببندی و مواد تشکیلدهنده بیرینگ سازگار باشد.
Over-Greasing فقط مشکل «حرارت» نیست
یکی از اشتباهات رایج این است که تصور کنیم اگر گریس زیاد باشد، نهایتاً مقداری از آن بیرون میآید و مشکلی ایجاد نمیشود.
این موضوع همیشه درست نیست.
در یک بیرینگ آببندیشده، مسیر خروج آزادانه گریس اضافی وجود ندارد. بنابراین گریس اضافی میتواند در فضای داخلی باقی بماند و باعث افزایش مقاومت در برابر حرکت شود.
در شرایط خاص، افزایش دما میتواند چرخهای ایجاد کند:
گریس اضافی → Churning بیشتر → اصطکاک بیشتر → دمای بیشتر → تخریب سریعتر گریس → کاهش کیفیت روانکاری → افزایش احتمال آسیب
به همین دلیل روانکاری بیرینگ یک موضوع مهندسی است، نه صرفاً یک عملیات پر کردن فضای خالی.
اما کمبود گریس نیز خطرناک است
این مقاله به معنی آن نیست که «هرچه گریس کمتر باشد بهتر است».
Under-Greasing :
کم بودن گریس نیز میتواند باعث کاهش ضخامت فیلم روانکار و افزایش تماس و سایش شود.
در شرایط کمبود روانکار، سطوح غلتان ممکن است تحت شرایط Starved Lubrication قرار بگیرند و احتمال آسیب سطحی و افزایش دما افزایش یابد.
پس مسئله اصلی:
نه کمترین مقدار گریس است و نه بیشترین مقدار گریس؛ بلکه مقدار صحیح گریس برای همان بیرینگ و همان کاربرد است.
چرا ما گریس مخصوص بیرینگ را به سبد محصولات خود اضافه کردیم؟
تجربه ما در بررسی بیرینگهای برگشتی نشان داد که خرابی یک بیرینگ همیشه به معنی ایراد در خود بیرینگ نیست.
در بررسیهای فنی، عواملی مانند:
نصب غیراصولی، ضربه هنگام نصب، انتخاب نادرست روانکار، مقدار نامناسب گریس، آلودگی، شرایط کاری، بارگذاری، دما و سرعت
میتوانند بر عملکرد و عمر بیرینگ تأثیر مستقیم داشته باشند.
در رولبرینگها این موضوع اهمیت بیشتری پیدا میکند؛ زیرا برخلاف بسیاری از بیرینگهای آببندیشده که گریس کارخانهای دارند، در بسیاری از کاربردها عملیات گریسکاری هنگام نصب یا سرویس توسط تعمیرکار انجام میشود.
به همین دلیل تصمیم گرفتیم گریس تخصصی بیرینگ و رولبرینگ را نیز در کنار محصولات بیرینگی خود ارائه کنیم.
هدف ما فروش یک محصول جانبی نیست.
هدف، ایجاد یک زنجیره کاملتر است:
بیرینگ مناسب + گریس مناسب + مقدار مناسب + نصب صحیح = شرایط بهتر برای رسیدن به عمر کاری مورد انتظار
رولبرینگ مخروطی؛ جایی که روانکاری اهمیت ویژهای دارد
در رولبرینگهای مخروطی، تماس بین Roller، Cone و Cup تحت بارهای قابل توجه انجام میشود.
بنابراین روانکاری مناسب سطوح تماس اهمیت بسیار زیادی دارد.
در بررسی بیرینگهای برگشتی، مشاهده آثار تغییر رنگ روی سطوح غلتان میتواند زنگ خطری برای بررسی دقیق شرایط کاری باشد.
اما از نظر مهندسی باید تأکید کنیم:
تغییر رنگ قهوهای یا تیره روی Roller یا Raceway بهتنهایی دلیل قطعی خرابی ناشی از گریس نیست.
تشخیص علت خرابی باید با بررسی الگوی آثار روی:
Roller → Cone Raceway → Cup Raceway → Flange → Cage
و همچنین وضعیت گریس، آثار حرارتی، سایش، آلودگی، لقی، بارگذاری و نحوه نصب انجام شود.
یک باور اشتباه در بازار
«کاسهنمد را باز کردم، گریس کم بود؛ پس کارخانه کم گریس زده است.»
این نتیجهگیری از نظر مهندسی قابل قبول نیست.
آنچه چشم میبیند فقط ظاهر توزیع گریس در یک لحظه است.
گریس ممکن است در اثر دوران، دما، حرکت اجزای غلتشی و ساختار قفسه در قسمتهای مختلف فضای داخلی توزیع شده باشد.
حتی در دستورالعملهای SKF نیز تأکید شده که در بیرینگهای تازه گریسکاریشده، گریس در فرآیند Running-in توزیع میشود و پس از رسیدن به شرایط پایدار، دمای کارکرد کاهش مییابد.
بنابراین نباید مقدار گریس را صرفاً با نگاه کردن به فضای داخلی بیرینگ قضاوت کرد.
گریس بیرینگ را با انگشت اندازهگیری نمیکنند!
این جمله شاید ساده به نظر برسد، اما از نظر فنی بسیار مهم است.
مقدار گریس باید بر اساس:
نوع بیرینگ
ابعاد بیرینگ
فضای آزاد داخلی
سرعت دوران
دمای کارکرد
بار
نوع آببندی
شرایط محیطی
نوع گریس
روش گریسکاری
تعیین شود.
برای کاربردهای حساس، مقدار گریس باید وزنکشی و کنترلشده باشد، نه اینکه تعمیرکار بر اساس تجربه شخصی یا میزان فضای خالی، چند گرم گریس داخل بیرینگ قرار دهد.